เทคนิคการเพิ่มค่า %OEE และลด Loss time ในกระบวนการผลิต

กรอกใบสมัครผ่านระบบonline Clickตรงนี้เลย
Click เข้าไปดูหัวข้ออบรมได้ที่นี่
รับจัดอบรมInhouse Trainingทุกหลักสูตรและจัดอบรมกิจกรรมกีฬาสี Team Building
หลักการและเหตุผล
ในธุรกิจอุตสาหกรรมที่ใช้เครื่องจักรเป็นหลักในการผลิตมักไม่ได้สนใจหาวิธีการใช้และบำรุงรักษาอย่างถูกต้อง ผลที่ตามมา ก็คือเครื่องจักรเสียบ่อย ต้องเสียเวลาซ่อมและเวลาการผลิต เครื่องจักรไม่มีสมรรถนะการทำงานที่ดี ผลิตชิ้นงานออกมาไม่ได้ตามข้อกำหนดอย่างสม่ำเสมอ สัมพันธภาพที่ไม่ดีระหว่างหน่วยงานผลิต และหน่วยงานซ่อมบำรุง ทำให้เกิดการแก้ไขงานที่มีผลทำให้ต้นทุนสูง การส่งมอบไม่ทันเวลา ซึ่งส่งผลให้ขาดความสามารถในการแข่งขัน เทคนิคที่สามารถช่วยทำให้เครื่องจักรเสียเป็นศูนย์ (Zero Breakdown)เป็นเทคนิคการบำรุงรักษาที่เป็นความร่วมมือระหว่างพนักงานหน่วยซ่อมบำรุง และพนักงานหน่วยผลิตซึ่งถูกพัฒนาขึ้นในประเทศญี่ปุ่น และเป็นที่นิยมใช้ในประเทศต่าง ๆ คือการบำรุงรักษาทวีผลแบบทุกคนมีส่วนร่วม ซึ่งสามารถทำให้ใช้เครื่องจักรได้อย่างมีประสิทธิผล ลดค่าใช้จ่ายในการซ่อมบำรุงรักษาและผลิตสินค้าได้คุณภาพและปริมาณตามความต้องการของลูกค้า
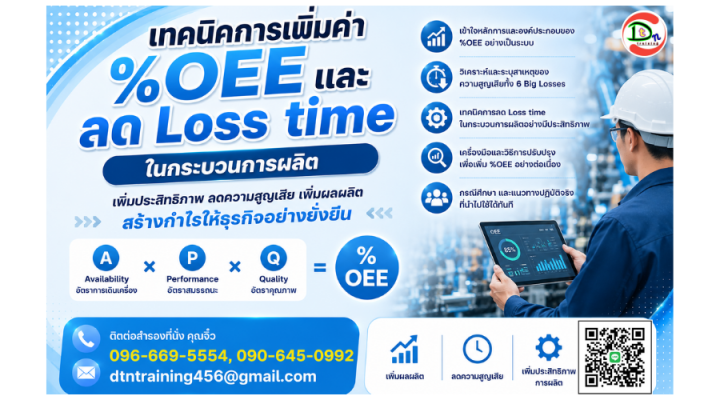
ค่าOEEเป็นดัชนีตัวหนึ่งที่ใช้วัดความสำเร็จของTPMในภาพรวม โดยพิจารณาที่ผลลัพธ์เป็นสำคัญ กล่าวคือ การพิจารณาที่การใช้ประโยชน์จากเครื่องจักร การใช้ประโยชน์จากวัตถุดิบและการทำงานได้ตามเป้าหมายที่วางไว้ โดยให้หาค่า %A (Available time)หรือเวลาการทำงานของเครื่องจักรจริงเทียบกับเวลาการทำงานของเครื่องจักรตามแผน และ ค่า %P (Performance Rate)หรือ ประสิทธิภาพการเดินเครื่องจักร รวมถึงค่า %Q (Good Quality Rate)ซึ่งก็คือ อัตราการคุณภาพการผลิตสินค้าดีทั้งหมด
การเพิ่มค่าOverall Equipment EffectivenessหรือOEEนั้นเป็นเรื่องที่ดี เนื่องจากเป็นการเพิ่มประสิทธิภาพของเครื่องจักรแต่ละตัวได้อย่างชัดเจนด้วยการวิเคราะห์จากข้อมูลการผลิตที่บันทึกได้ โดยต้องบันทึกค่าทุกวัน ทุกเครื่อง เพื่อบำรุงรักษาเครื่องจักรก่อนที่จะเกิดDowntime ซึ่งจะทำให้ผลผลิตลดลง รวมถึงค่าบำรุงรักษาเครื่องจักรก็สูงขึ้นได้
ค่าOEEนั้นค่าที่สูงจะดีกว่าค่าที่ต่ำ ซึ่งระดับของค่าดังกล่าวนั้นขึ้นอยู่กับเป้าหมายของแต่ละองค์กรที่จะเป็นผู้กำหนดตามความเหมาะสม และต้องพยายามไม่ให้ค่าOEEต่ำกว่าเป้าหมายที่กำหนดซึ่งจะหมายถึงการเกิดความสูญเปล่าในกระบวนการผลิตหรือที่เรียกว่า Loss timeนั่นเอง
Loss timeหรือ "เวลาความสูญเปล่าในการผลิต"ซึ่งก็คือเวลาที่สูญเสียไปในระหว่างการผลิตในเรื่องของการทำงานผิดขั้นตอน เป็นเวลาที่ไม่สร้างคุณค่า (Non-value time)มักเกิดขึ้นบ่อย ๆ และแฝงตัวอยู่ในเกือบทุกขั้นตอนการผลิตและอาจจะไม่สามารถตรวจวัดในขณะผลิตได้อย่างชัดเจน ดังนั้นเราควรทำกิจกรรมที่เรียกกันว่า "กิจกรรมการลดLoss timeการผลิต"ซึ่งจะทำให้สามารถผลิตชิ้นงานได้เพิ่มขึ้นตามเป้าหมายที่กำหนดได้ในสูตรการผลิต และในอนาคตกิจกรรมเพื่อลดLoss timeนี้ ซึ่งจะส่งผลให้เวลาการผลิตที่ใช้ลดลง และจำนวนชิ้นงานก็จะเพิ่มขึ้นตามความต้องการของลูกค้าได้อย่างเหมาะสม
การเพิ่มค่า %OEE และการลดค่าLoss timeเป็นส่วนหนึ่งของหลักการวัดประสิทธิภาพเครื่องจักรโดยรวม (Overall Equipment Effectiveness)ดังนั้นหากโรงงานมีการวัดค่า OEEอย่างสม่ำเสมอก็จะทำให้ประสิทธิภาพเครื่องจักรไม่ลดลง หรืออาจทำให้สูงขึ้นได้อีกด้วย ซึ่งก็จะสามารถใช้งานเครื่องจักรได้เต็มประสิทธิภาพ ค่าใช้จ่ายในการผลิตก็ลดลงตามมานั่นเอง
วัตถุประสงค์ของหลักสูตร
- เพื่อให้ทราบแนวคิด และหลักการของประสิทธิผลโดยรวมของเครื่องจักร
- เพื่อให้ทราบถึงความสูญเสียหลัก 6 ประการ(Big Loss)ที่ส่งผลต่อOEE
- ลดระยะเวลาการ Downtime ของเครื่องจักรลงอย่างได้ผล
- ลดค่าใช้จ่ายและความแปรปรวนของกำลังการผลิตในแต่ละวัน
- เพื่อให้สามารถนำความรู้ที่ได้รับไปประยุกต์ใช้ในองค์กรในการวัดวิเคราะห์ และปรับปรุงOEE ได้อย่างถูกต้อง
- สร้างความยืดหยุ่นในการปรับเปลี่ยนอุปกรณ์ (Change Over)เพื่อผลิตสินค้าได้อย่างหลากหลาย
หัวข้อการอบรม
08.30-09.00น.
ลงทะเบียนหน้างาน
09.00-12.00
น.
• แนวคิด
และหลักการของการบำรุงรักษาทวีผลแบบทุกคนมีส่วนร่วม
(Total Productive Maintenance: TPM )
• ความหมายของค่าOEEและLoss timeของเครื่องจักร
• การแบ่งประเภทของค่าOEEและLoss time
• ความสูญเสีย6ประการของเครื่องจักร
• วิธีการเลือกเครื่องจักรในการวัดค่าOEEและLoss
time
12.00-13.00 น. พักรับประทานอาหารกลางวัน
13.00-16.00
น.
• ขั้นตอนและวิธีการบันทึกค่าOEEและLoss
timeการผลิต
• การวัดประสิทธิผลโดยรวมของเครื่องจักร (Overall Equipment
Effectiveness : OEE )
• การนำOEEไปประยุกต์ใช้กับเครื่องจักรแบบต่างๆ
• การวิเคราะห์สาเหตุ และปรับปรุงOEEและLoss
time
• แนวทางการปรับปรุงลดความสูญเสีย6ประการของเครื่องจักร
• กรณีศึกษาโรงงานที่ประสบความสำเร็จในการจัดการค่าOEEและLoss time
16.00-16.05 น. *ถาม -ตอบ หลังจบสัมมนา
**10.30-10.45
น.พักเบรคเช้า และ14.30-14.45น.
พักเบรคบ่าย
รูปแบบการอบรม
- บรรยายให้ความรู้ความเข้าใจเชิงลึก พร้อมตัวอย่าง /กรณีศึกษา
- ฝึกปฏิบัติจาก Workshop ให้นำไปประยุกต์สู่การทำงานจริง การปฏิบัติได้จริง

สถานที่อบรม (VENUE)
โรงแรมโนโวเทล ซอยสุขุมวิท 20 ใกล้ BTS อโศก กรุงเทพ

วันและเวลาอบรม (DATE AND TIME)
22 มิถุนายน 2569 09.00-16.00
จัดโดย
DtnTraining
เบอร์ติดต่อ : 090 645 0992 ,096-669-5554

ค่าธรรมเนียม (FEE)
3900 (ไม่รวม ภาษีมูลค่าเพิ่ม 7%)